点焊生产线上印刷废气情况
激光焊接方法阶段中出现的排放物含量僵化,主要涵盖焊接方法烟尘、金属质钝化物、辐射危害乙炔气等。按照激光焊接方法生产技术不一,排放物含量有一些·文化差异:
烟气粉尘颗粒肥料物
:大部分因素为铁、锰、铬、镍等塑料钝化物,粒级一般而言在0.01-1μm左右,易悬停在热空气中。
危害气味
:包涵二硫化碳(O₃)、氮硫化物(NOx)、一硫化碳(CO)、二硫化碳(CO₂)等。
释放性有机化学物(VOCs)
:方面锡焊加工中利用焊剂或自我保护乙炔气会产生了几瓶VOCs。
电焊的废气还具有这优点和缺点:
颗粒直径小
:大要素颗料物算是可吸进去颗料物(PM10及PM2.5),对人体组织风险大。
渗透压下降大
:对接焊功课时有机废气物生产量随施工工艺参数值改变凸显。
温度过高高湿
:个部分焊结烟气溫度较高且有水蒸汽,添加了外理难度很大。
氩弧焊尾气正确处理疑难问题与关键环节
正确处理要点
颗粒肥料物去掉利用率请求高
:电弧焊接焊接烟尘颗粒剂狗瘟,传统意义除尘处理设备不易于更高效收集。
多种多样污染源物偏铝酸根
:需同时处置颗粒剂物、气态环境破坏物,工艺设计組合复杂化。
厂区结构限定
:悍接治具单一或电信时,集气系统化规划難度大。
高能耗与启动直接费用
:操作设计需发挥目的与第三产业性。
关键所在技术应用点
来源保持
:合理用低飘尘焊接加工用料和加工。
高效益集气设备
:跟据装配车间构造定制适当合理的轮廓线排烟管道或大体通气机系统。
层级鑫霖环保技术
:常常需要"预治理 +主治理 +后治理 "的组合构成工序。
智能安防系统化把控
:结合有机废气物浓硫酸浓度电脑自动的调节平台运转参数设置,减轻高耗能。
精典例案讲解
鑫霖环保一:某超重型机械化厂焊接生产工厂有机废气环境治理环境治理
项目流程情况
:
这种垃圾车的间以门头结构类型件对接焊遵循,安全使用埋弧、混合气体保证焊等几种技术,单日制造焊接烟尘约50kg,有机废气治理室温常达60℃以内。
办理策划方案
:
集气控制系统
:主要包括顶吸罩+侧吸罩组和,保证 对接焊卡位烟粉尘收集率≥90%。
净化处理工学院艺
:
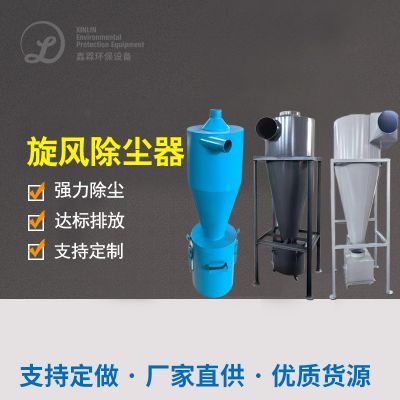
预外理:风暴清灰器避开大顆粒
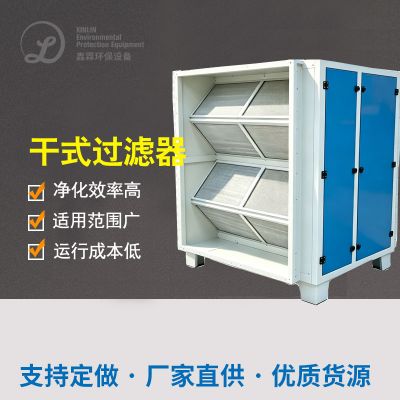
主治理:快速滤筒除尘处理器(PTFE塑膜过滤器材)
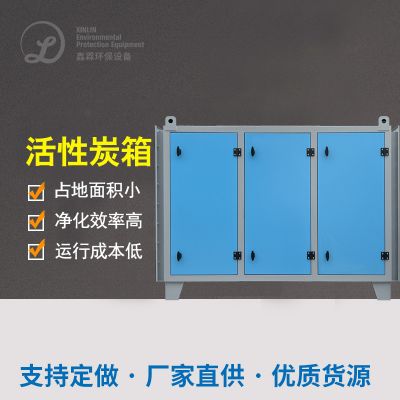
后加工除理:特异性炭吸附剂仪器加工除理多余气态环境破坏物
智能化保持
:据不锈钢焊接流水线工停启电脑自动调节器送风机电机转速。
治理 实际效果
:
粒状物释放密度<10mg/m³
VOCs避开率>85%
模式高能耗降低了30%

 扫一扫添加微信